本ページはプロモーションが含まれています
工場の省エネというと、照明や空調、設備の電源を見直す方法が思い浮かびます。
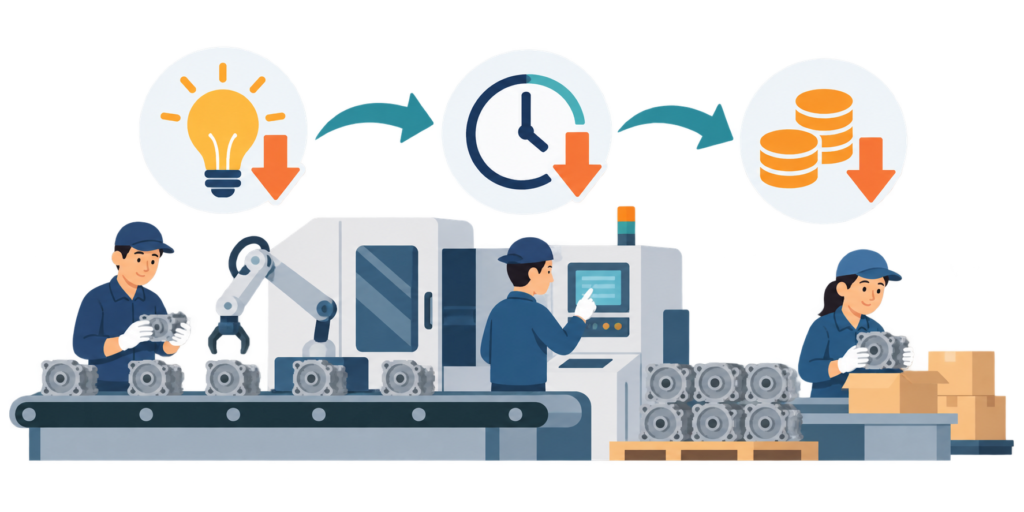
それに加えて、生産性を高め、必要な製品をより短い時間で作ることも省エネにつながる可能性があります。
この記事では、電気代だけではなく、材料費や労務費も含めた原価低減の視点から考えます。
省エネを原価低減の視点で考える
工場では、電気代だけでなく、材料費や人の作業時間も製品の原価に関わります。
使わない電気を減らすことに加え、生産の進め方を見直すことも改善テーマになります。
「守りの省エネ」と「攻めの省エネ」
休憩中に照明を消す、停止中の設備を止める。こうした取り組みは、使わないエネルギーを減らす「守りの省エネ」です。
一方、同じ数量をより短い時間で作り、設備を早く止められるようにする考え方もあります。私はこれを「攻めの省エネ」と考えています。
ただし、生産時間を短くしても、電力が同じ割合で減るとは限りません。実際の使用量と製品1個あたりの値で効果を確かめます。
設備をシフト時間いっぱい動かす必要はある?
8時間シフトだからといって、設備も8時間動かす必要があるとは限りません。
必要な数量を6時間で作れ、前後工程や納期にも影響しないなら、残りの時間は設備を止められる可能性があります。
「設備を止めない方法」だけでなく、「必要数を早く作り終えるには?」と考えることも改善のきっかけです。
搭載率を上げて設備運転時間を短くする
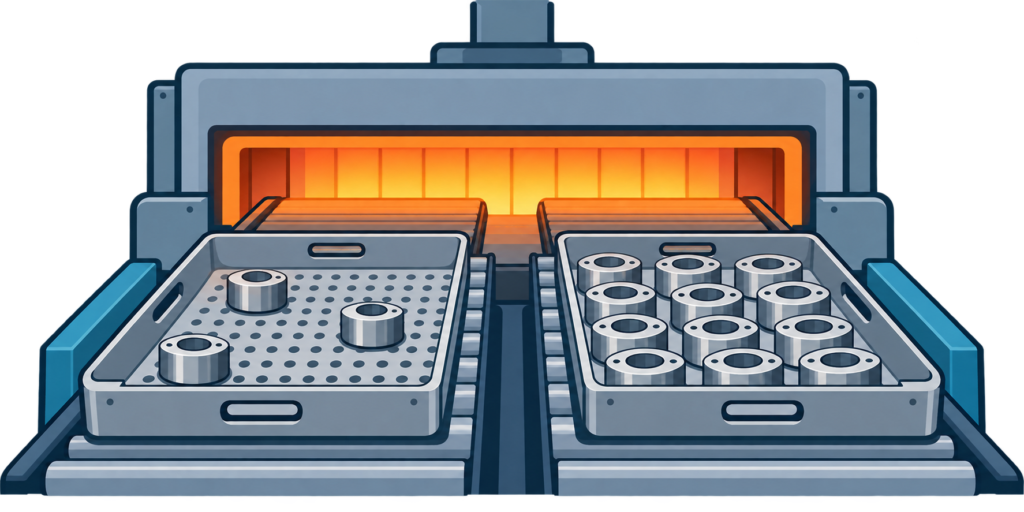
一度に10個を処理できる設備に、平均5個しか載せていなければ、搭載率は50%です。
前後工程のタイミングを調整して10個まとめて処理できれば、運転回数や時間を減らせる場合があります。
ただし、製品をためると仕掛品が増えます。リードタイムや置き場所も含め、工場全体で効果を判断します。
ロウ付け設備で経験した改善
私が経験した改善の一つが、ロウ付け設備の搭載率向上です。
パレットに空きがあっても設備を運転していたため、能力を十分に使えていませんでした。
製品の載せ方を見直し、空パレットをできるだけなくしました。設備を買い替えず、使い方を変えた改善です。
同じ生産量をより短い運転時間で作れれば、エネルギー使用量や原価を下げられる可能性があります。
段取り時間を短縮すると、年間何時間生まれる?
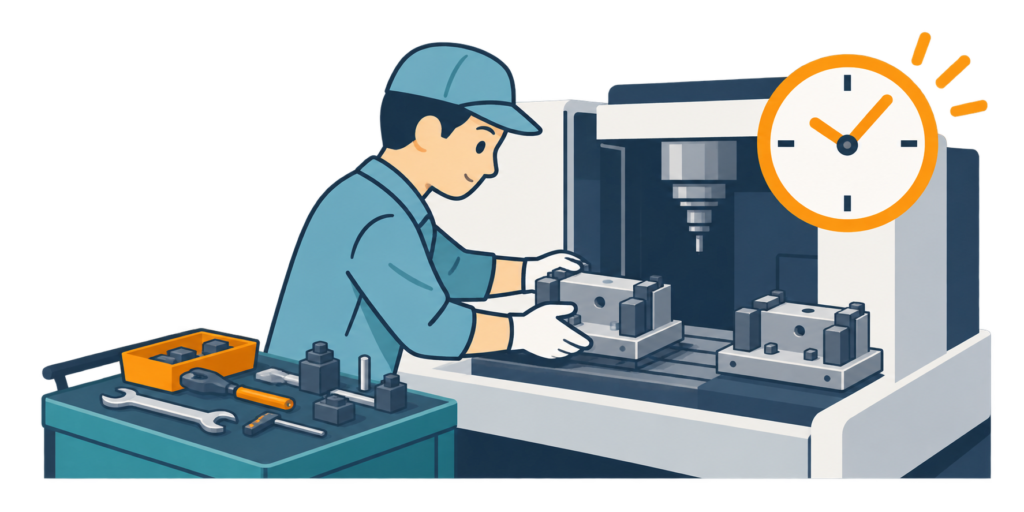
1日5回の段取りが、1回30分から10分に短縮できた場合を考えます。
1回20分、1日では100分の短縮です。
年間240日稼働なら、合計400時間になります。
生まれた時間は、残業削減や他製品の生産、改善活動などに活用できます。
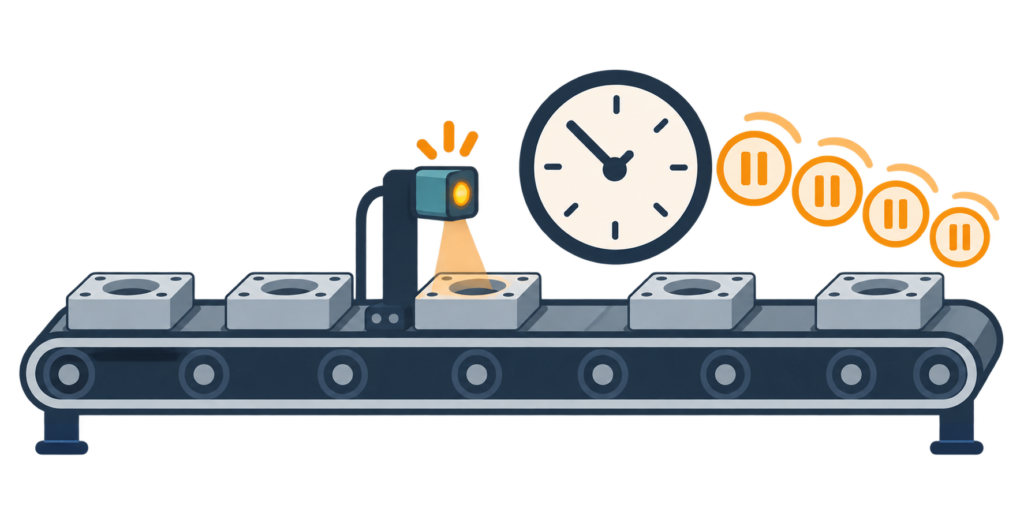
30秒のチョコ停も積み重ねて見る
30秒の停止が1日100回起きると、合計50分です。
年間240日なら、200時間になります。
発生回数と停止時間を一緒に記録すると、小さなロスの積み重なりに気づきやすくなります。
不良品は材料・工数・エネルギーのロス
不良品には、材料や作業時間、加工に使ったエネルギーがかかっています。
作り直しが必要になれば、これらを再び使います。不良削減は、品質と原価の両方に関わる改善です。
作業時間が減った後、時間をどう使うか
生産を早く終えられれば、直接作業だけでなく、材料供給や物流、検査などにも影響する場合があります。
ただし、生産時間が20%短くなっても、人件費がそのまま20%下がるわけではありません。
残業を減らす、他工程を応援する、教育や改善に取り組むなど、生まれた時間の活用が大切です。
電力使用量だけでなく、原単位で比べる
総電力だけを見ると、生産量の変化を見落とすことがあります。
例:1,000kWhで1,000個を作った月は、1個あたり1.00kWhです。
900kWhで800個の月は、1個あたり1.125kWhです。
総電力は10%減っていますが、1個あたりの電力は12.5%増えています。
電力を生産数量で割った値を「エネルギー原単位」といいます。総量と原単位の両方を確認しましょう。
データを改善と効果確認に使う
生産数、サイクルタイム、チョコ停、停止理由などを記録すると、時間を失っている場所を探しやすくなります。
グラフを見るだけでは原価は下がりません。改善する場所を見つけ、対策後に原価や原単位がどう変わったかを確かめます。
生産完了信号を使った見える化システムを開発中
私は現在、設備の生産完了信号を取り込み、生産状況を記録する生産性IoTシステムを開発しています。
生産数、サイクルタイム、チョコ停や停止時間などを、簡単に確認できる仕組みを目指しています。
あなたの工場で見える化したい項目は?
生産数、停止理由、不良率、シフトごとの違いなど、見える化したい項目をコメント欄で教えてください。
チョコ停、段取り、材料ロス、間接作業など、最初に改善したいテーマもぜひお聞かせください。
まとめ
工場の省エネは、電気の使い方だけでなく、生産性と原価の視点でも考えられます。
搭載率、段取り、チョコ停、不良などを見直すと、設備運転時間や材料、作業時間を減らせる可能性があります。
総電力だけで判断せず、製品1個あたりの原単位や製造原価も確認しましょう。
工場改善・生産性向上のご相談
改善工房Yでは、中小製造業の現場改善、生産性向上、設備稼働の見える化についてご相談を承っています。
改善テーマの整理や、改善前後の効果確認など、現場の状況に合わせてご提案します。
内容を確認後、メールにてご連絡いたします。
関連記事
改善効果を測る考え方はこちら
コメント